Una squadra di manutenzione di un impianto alimentare sostituisce lo stesso anello di ritenzione dell'albero ogni 14 mesi. L'anello ha un pH di 17-4, invecchiato fino a H900 perché era la colonna più resistente sulla scheda tecnica e continua a rompersi in corrispondenza dell'aletta dove si raccoglie l'acqua di lavaggio. La lega non è il problema. La condizione è. L'H900 acquista circa 1.310 MPa di carico di snervamento e lo ripaga con la maggior parte del margine di tensocorrosione da cloruro della qualità.
La risposta breve: 17-4 (UNS S17400, AISI 630, EN 1.4542) è un acciaio inossidabile martensitico indurente per precipitazione. Lo si lavora o si stampa nella condizione morbida trattata con una soluzione, quindi lo si invecchia tra 480 °C e 620 °C per raggiungere un valore compreso tra circa 725MPa e 1.310 MPa di resistenza allo snervamento. Specificalo quando hai bisogno di resistenza oltre la serie 300 e resistenza alla corrosione oltre la serie 400 e quando controlli la fase di invecchiamento. Non specificarlo quando cloruri, acido caldo o una temperatura di servizio prolungata superiore a circa 300 °C costituiscono il limite.
Quasi ogni 17-4 guasti riscontrati sono riconducibili alla stessa causa principale: il trattamento di invecchiamento è stato trattato come una formalità piuttosto che come il motivo per cui la lega esiste.
Come funziona il meccanismo di indurimento delle precipitazioni
Il trattamento della soluzione a circa 1.040 ° C dissolve gli elementi di lega in austenite cubica a faccia centrata. Il raffreddamento ad aria trasforma quindi l'austenite in martensite a listello a basso tenore di carbonio, non nella martensite a piastre dura e soggetta a crepe di un acciaio per utensili ad alto tenore di carbonio. Poiché il carbonio è limitato allo 0,07%, la struttura raffreddata è sufficientemente morbida da poter essere lavorata a macchina e la velocità di raffreddamento è sufficientemente dolce da far sì che la distorsione rimanga piccola rispetto a un acciaio legato da tempra e rinvenimento.
L’invecchiamento è da dove viene la forza. Mantenendo la parte a 480–620 °C per una o sei ore, si fanno precipitare fasi ricche di rame di soli nanometri di diametro, insieme a carburi di niobio che fissano i bordi dei grani. Questi precipitati sollecitano il reticolo della martensite e bloccano il movimento delle dislocazioni. L'età è più fresca e i precipitati rimangono fini e coerenti, quindi la forza raggiunge il picco. Invecchiano più caldi e si ingrossano: recuperano cali di robustezza, duttilità, tenacità e resistenza alla tenso-corrosione.
La chimica fa il lavoro
Circa 15,5–17,5% Cr, 3–5% Ni, 3–5% Cu e 0,15–0,45% Nb. Il cromo costruisce il film passivo, il rame fornisce il precipitato, il niobio affina la dimensione del grano e ritarda l'invecchiamento eccessivo.
Un passo a bassa distorsione
Nessuna vasca di raffreddamento, nessun rischio di fessurazioni, crescita generalmente inferiore allo 0,1%. Ecco perché la qualità è adatta ai pezzi finiti lavorati e agli anelli formati che devono mantenere la tolleranza.
Magnetico in ogni condizione
A differenza di 304 o 316, 17-4 rimane ferromagnetico dalla Condizione A fino a H1150. Rilevante per target di sensori, bloccaggio magnetico e qualsiasi gruppo in cui il magnetismo residuo attira i detriti.
Dati della proprietà per condizione
La curva di invecchiamento è la specifica. I valori seguenti sono valori tipici della temperatura ambiente per barre e piccoli pezzi fucinati secondo ASTM A564 o AMS 5643; le sezioni pesanti corrono più in basso, quindi indicare sempre da dove proviene il tagliando di prova.
Nota quanto costa veramente questo scambio. In un anello elastico o in un giunto bullonato, la differenza tra la resa di 1.310 MPa e 725 MPa raramente determina la progettazione, perché la scanalatura, la filettatura o la modifica della sezione si guastano molto prima del materiale sfuso. Ciò che determina è se la parte sopravvive al suo ambiente per l'intervallo di manutenzione. In questo senso, H900 è spesso la scelta sbagliata e H1150 è spesso quella giusta.
I numeri nascosti dalla maggior parte delle schede tecniche
La forza di snervamento è facile da confrontare ed è facile da sopravvalutare. Il grafico seguente colloca 17-4 rispetto alle alternative comuni a temperatura ambiente, utilizzando i minimi tipici anziché i dati di marketing.
205MPa
205MPa
275MPa
655MPa
725 MPa
1.310 MPa
I punti che contano più delle barre:
- La tensocorrosione da cloruro è il vero limite. Sollecitazione di trazione, cloruri e temperature superiori a circa 60 °C costituiscono la combinazione classica, e la condizione di massima invecchiamento è la meno tollerante. L'overaging a H1150 o H1150M è la mitigazione standard.
- Gli standard di servizio acidi limitano il grado a condizioni di età avanzata. NACE MR0175/ISO 15156 non accetta 17-4 in H900, quindi uno stelo di valvola o un elemento di fissaggio della testa pozzo specificato alla massima resistenza non è conforme prima ancora di essere lavorato.
- Il rischio di infragilimento da idrogeno aumenta con la forza. Se una parte 17-4 a H900 deve essere elettroplaccata, il ciclo di cottura non è facoltativo e l'officina di placcatura necessita che sia scritto nell'ordine di acquisto.
- L'irritabilità è comune quando 17-4 corre contro 17-4 in contatto scorrevole. Una diversa durezza, un lubrificante a film secco o la sostituzione di una controfaccia risolvono il problema in modo più economico rispetto a un aggiornamento del materiale.
- L'invecchiamento lascia un ossido scuro che deve essere rimosso mediante decapaggio o mezzi meccanici, altrimenti la resistenza alla corrosione pagata non affiora mai.
Dove il grado guadagna il suo posto
Il consumo è concentrato nelle applicazioni in cui un progettista necessita di circa il doppio della resistenza del 316 senza ricorrere a un acciaio legato dipendente dal rivestimento. La suddivisione riportata di seguito è una visione di pianificazione indicativa, non uno studio di mercato.
Aerospaziale, 30% — hardware dell'attuatore, raccordi, elementi di fissaggio ad alta resistenza e componenti della cellula dove disciplina AMS 5643.
Petrolio e gas, 25% — steli delle valvole, saracinesche, sedi e hardware sottomarino, quasi sempre in condizioni obsolete.
Chimico e processo, 18% — alberi di pompe, giranti, manicotti e miscelatori.
Alimentare, carta e farmaceutico, 12% — racle, coltelli, alberi e componenti per il lavaggio.
Medicina e laboratorio, 8% — strumenti e attrezzature; altri usi industriali costituiscono il resto.
Specificazione 17-4 Elementi di fissaggio, anelli elastici e parti stampate
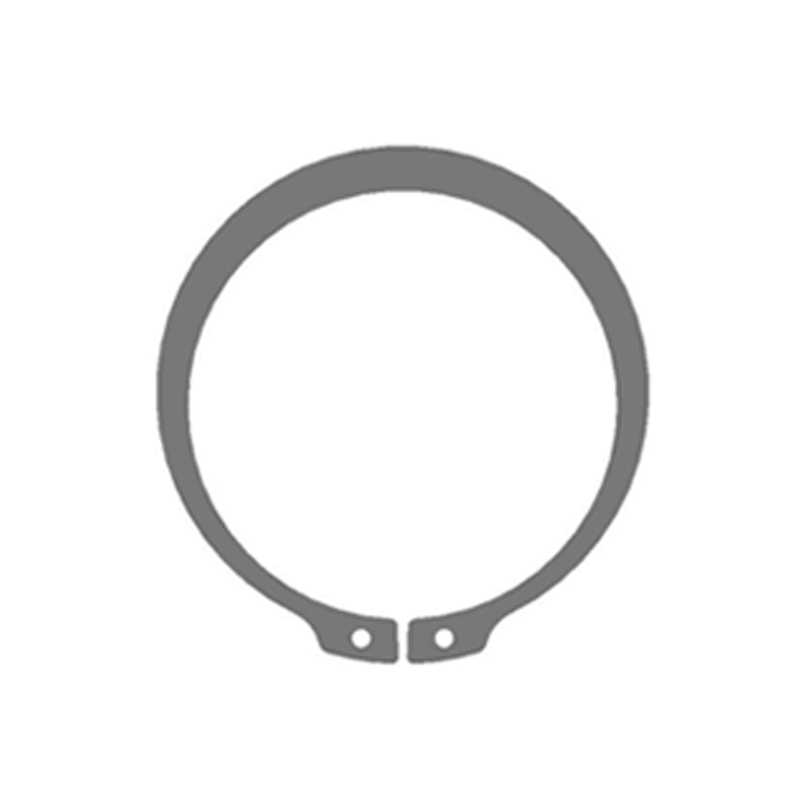
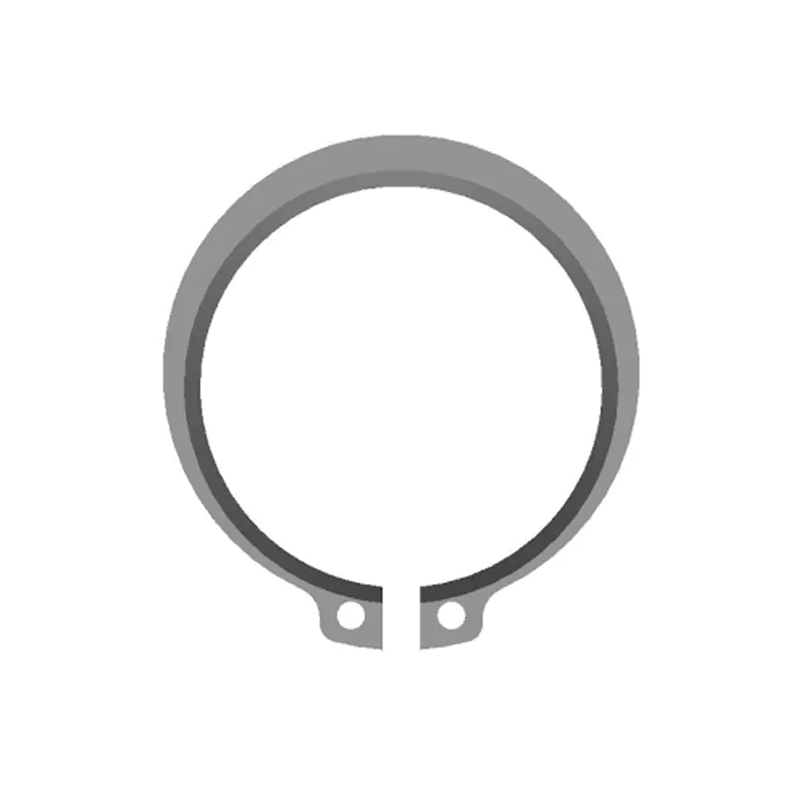
Gli anelli di sicurezza e le rondelle stampate concentrano il carico in sezioni molto piccole, il che cambia la logica delle specifiche. Su un anello elastico esterno la radice dell'aletta, la faccia di contatto della scanalatura e la sezione rastremata sopportano il carico assiale e a 1.310 MPa di snervamento un angolo interno acuto diventa un punto di partenza della fessura. Specificare i raggi della radice, una rottura del bordo e un orientamento della bava che mantenga la stampa delle bave sulla faccia senza carico.
 Anelli elastici esterni per alberi DIN 471 Gli anelli per alberi DIN 471 con dati su dimensioni, materiale, rivestimento, carico e velocità aiutano a specificare la ritenzione assiale dove le radici delle alette sopportano un carico concentrato. Visualizza il prodotto →
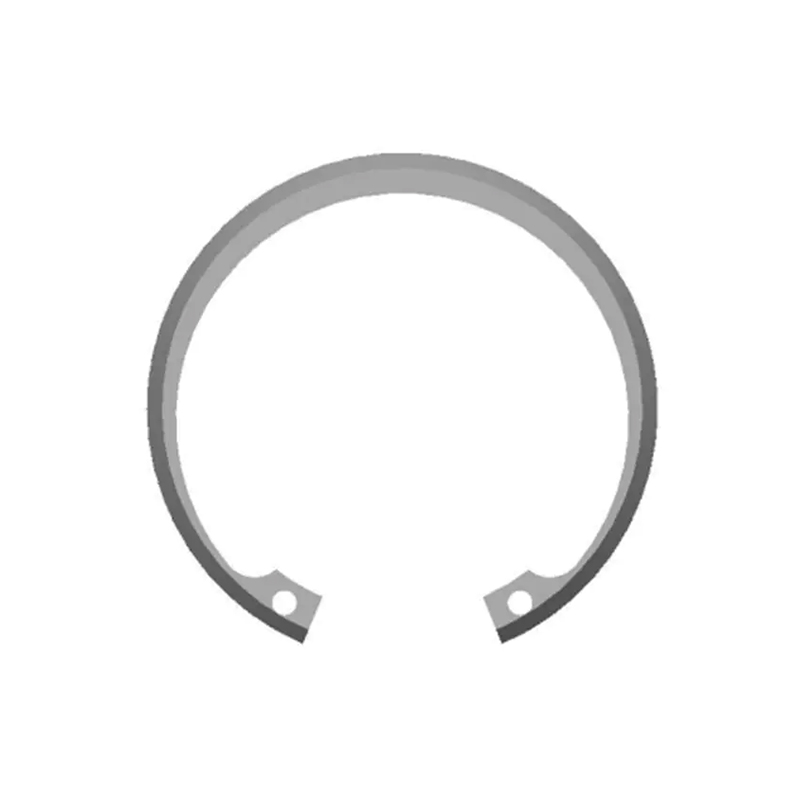
Gli anelli interni su una scanalatura del foro si trovano in compressione una volta installati, quindi la modalità di guasto osservata si sposta verso il taglio della scanalatura, la fatica dell'anello o l'assestamento permanente piuttosto che la rottura delle alette. Questo è uno dei motivi per cui le condizioni di invecchiamento sono comuni nella ritenzione del lato foro: una resa leggermente inferiore con un maggiore allungamento tollera le sollecitazioni e le vibrazioni dell'installazione molto meglio di un anello con invecchiamento massimo che non ha nessun posto dove andare quando è eccessivamente espanso.
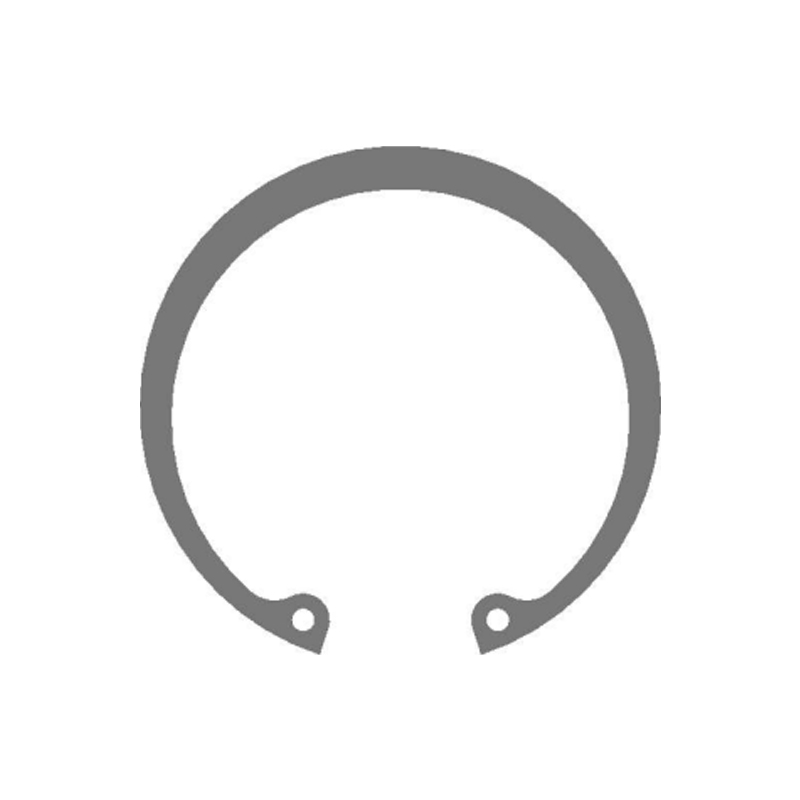 Anelli elastici interni DIN 472 per la ritenzione del foro Gli anelli del foro interno si trovano in compressione; La dimensione DIN 472, il materiale, il rivestimento e i dati di carico supportano le scelte di ritenzione assiale. Visualizza il prodotto →
Staffe stampate, gabbie limite e anelli di forma speciale seguono ancora un percorso diverso. Sono formati nella condizione A, perché formare una parte da 40 HRC non è pratico e invecchiano dopo la formatura. Il ritorno elastico in condizioni morbide è prevedibile; allo stato invecchiato non lo è, quindi la compensazione utensile dovrebbe essere basata sul nastro ricotto e verificata sul primo lotto stagionato. Il nostro programma di stampaggio e formatura personalizzato è costruito attorno a quella sequenza: forma, età, decalcificazione, passivazione, ispezione.
 Anelli di sicurezza divisi di forma speciale resistenti alla corrosione Anelli elastici personalizzati resistenti alla corrosione in acciaio inossidabile o leghe di nichel per la ritenzione di alberi o fori; verificare la durezza del pezzo finito e la tracciabilità del lotto. Visualizza il prodotto →
Due dettagli di acquisto valgono più di qualsiasi cifra di forza. Innanzitutto, insistere sulla tracciabilità del lotto termico con il numero di carica di invecchiamento, perché un lotto misto è impossibile da separare dopo l'assemblaggio. In secondo luogo, specificare la durezza sul pezzo finito, non solo sulla barra di prova: la durezza è il parametro più economico per verificare se il forno invecchiato ha effettivamente fatto ciò che afferma il certificato.
Un flusso di lavoro di sourcing che evita rilavorazioni
- Correggere il caso di carico. Carico assiale, ampiezza delle vibrazioni, numero di cicli, deformazione di installazione e temperatura di servizio. Senza questi, la selezione delle condizioni è un’ipotesi.
- Scegli la condizione dall'ambiente, non dalla scheda tecnica. Punti asciutti e statici verso H900 o H1025; cloruri, lavaggio o punto di servizio acido verso H1150 o H1150M.
- Scrivi la specifica completamente. Grado e numero UNS, condizione e ciclo di invecchiamento, intervallo di durezza, riferimento ASTM A564 o A693, finitura superficiale, standard di passivazione, cottura all'idrogeno se placcato, marcatura e tracciabilità.
- Qualificare il processo, non solo il campione. L'uniformità del forno di invecchiamento, la rimozione dell'ossido, la frequenza del rilevamento della durezza e l'ispezione in uscita rientrano nell'audit, insieme a flusso di produzione e ispezione interno .
- Verificare al primo articolo e periodicamente. Chimica, durezza, microstruttura e, se pertinente, controllo di screening in nebbia salina o SCC.
Note sulla manutenzione e sulla conformità
- Non invecchiare mai né alleviare lo stress su una parte 17-4 sul campo. Un'escursione incontrollata alla temperatura sbagliata può rimuovere tranquillamente diverse centinaia di megapascal di carico di snervamento e nulla nella parte apparirà diverso.
- Ispezionare le scanalature per individuare eventuali sfregamenti, macchie nelle fessure e segni visibili sul contatto delle alette. Un anello che ha subito un invecchiamento permanente ha già perso il suo precarico e deve essere sostituito, non rimontato.
- Mantieni la documentazione allineata allo standard invocato: ASTM A564 per barre e forgiati, ASTM A693 per lamiere, nastri e piastre, AMS 5643 per il settore aerospaziale, EN 10088-3 grado 1.4542 per lavori europei, con un certificato EN 10204 3.1 come base.
- Per servizi acidi, confermare la condizione di invecchiamento e il limite di durezza prima del preventivo e mantenere i requisiti NACE MR0175/ISO 15156 visibili sul disegno anziché nascosti in un allegato alle specifiche.
- Piano per l'ossido. L'invecchiamento all'aria produce una tinta di calore che deve essere rimossa; se il disegno indica passivato ma il processo salta il decapaggio, le prestazioni di corrosione sul campo non corrisponderanno al test di qualificazione.
Nessuna scelta di materiale sopravvive al debole controllo del processo. 17-4 premia un fornitore che tratta l'invecchiamento come un'operazione metallurgica con un ciclo registrato, un controllo della durezza su ogni lotto e una successiva fase di decalaminazione pulita. Se si individuano correttamente questi tre elementi, la qualità offre una combinazione di robustezza, tenacità e resistenza alla corrosione che poche leghe possono eguagliare a questo prezzo.