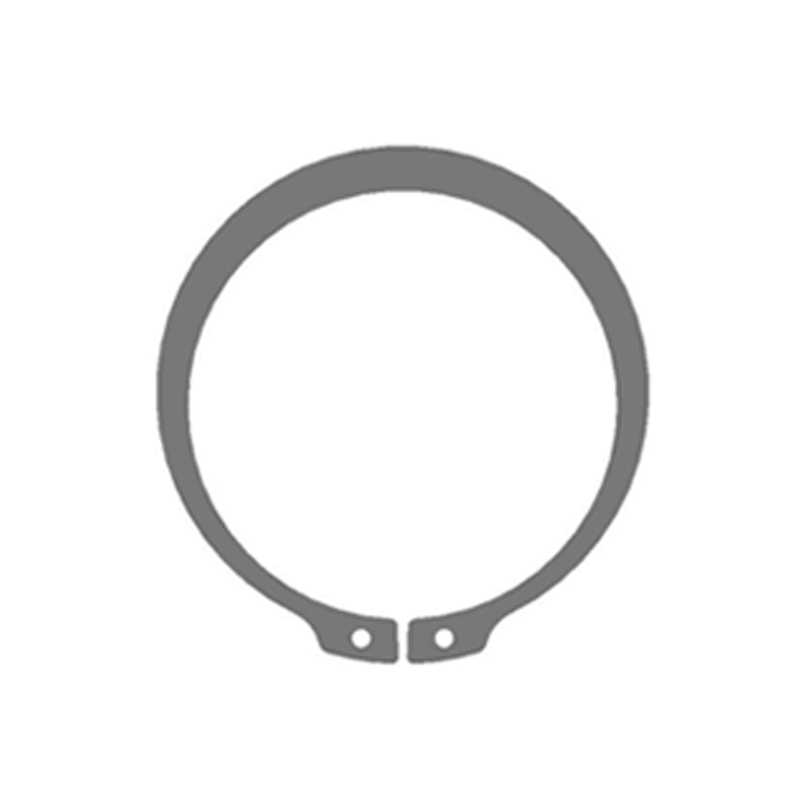
Ogni volta che un albero gira in una scatola del cambio, in un attuatore o nel rotore di una turbina eolica, un anello stampato a freddo è solitamente ciò che impedisce al gruppo di spostarsi. Lo stampaggio a freddo è un processo di formatura a temperatura ambiente: una bobina di acciaio per molle o nastro di acciaio inossidabile viene inserita in una pressa, quindi tranciata, forata e piegata da uno stampo progressivo in parti finite. È il percorso di produzione standard per anelli di sicurezza, anelli elastici e rondelle stampate perché combina efficienza dei materiali, velocità e ripetibilità dimensionale. Questo articolo illustra come funziona il processo, quali tolleranze può contenere, quali indicatori materiali sono importanti e come scrivere una specifica di acquisto che sopravviva al contatto con una linea di produzione reale.
Conclusione principale: lo stampaggio a freddo offre il costo unitario più basso e le dimensioni più costanti per anelli elastici, anelli di sicurezza e rondelle stampate per volumi medio-alti. La precisione effettivamente ottenuta, tuttavia, è determinata dal gioco della matrice, dalla compensazione del ritorno elastico e dalla tolleranza del nastro in entrata, non dalla velocità o dal tonnellaggio della macchina da stampa.
Cosa succede all'interno di uno stampo per stampaggio a freddo
La pressa alimenta il materiale in bobina in un utensile progressivo e ogni corsa fa avanzare il nastro di una stazione. Una stazione cancella il contorno esterno, la successiva perfora le alette o le fessure e la stazione successiva forma lo smusso prima che la parte venga separata dalla striscia. Un anello elastico esterno, ad esempio, passa da una striscia piatta ad un anello completo in meno di un secondo, quindi passa attraverso un sistema di smistamento che rifiuta tutto ciò che è al di fuori della finestra dimensionale.
Tre principi fisici spiegano perché il processo si comporta in un certo modo:
Deformazione a freddo
Nessun riscaldamento significa nessuna incrostazione e nessuno strato decarburato. La superficie preservata contribuisce direttamente alla resistenza alla fatica, motivo per cui gli anelli per molle stampati in acciaio possono sopportare milioni di cicli in un gruppo vibrante.
Incrudimento del lavoro
Lo stampaggio aggiunge durezza lungo i bordi tranciati e gli angoli formati. A seconda del grado, un nastro di acciaio per molle in entrata può guadagnare da 10 a 20 HRC durante la corsa, spesso eliminando un'operazione di tempra separata.
Ritorno elastico
Ogni materiale elastico cerca di ritornare alla sua forma originale dopo la formazione. I produttori di utensili piegano eccessivamente gli angoli di una quantità calcolata, in genere da 2 a 5 gradi per l'acciaio per molle, e confermano la compensazione sulle parti del primo articolo.
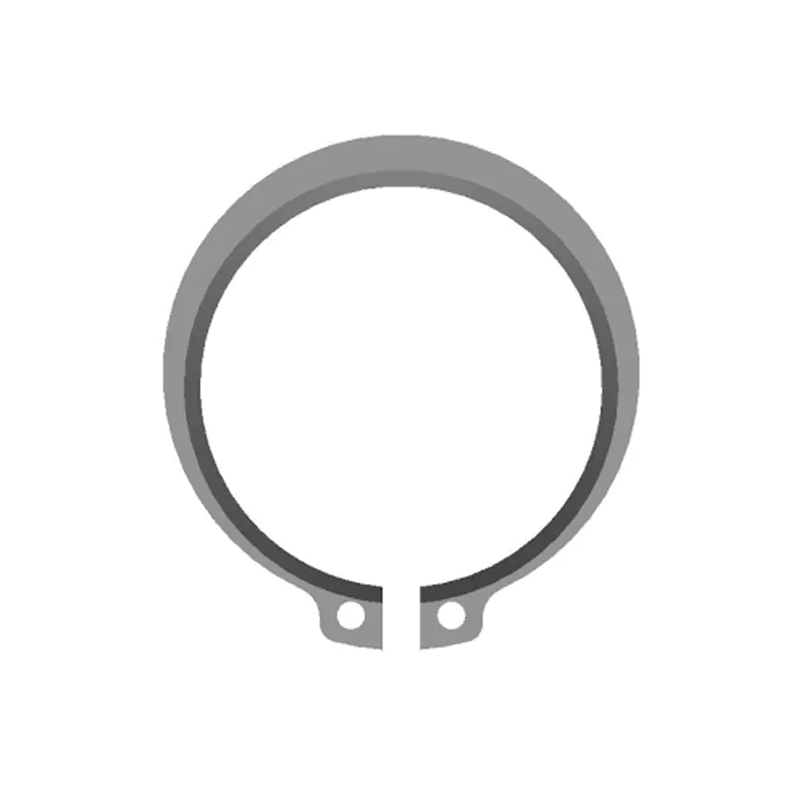
Gli anelli di sicurezza esterni per alberi DIN 471 dimostrano questa precisione nella pratica. Con un gioco di tranciatura mantenuto tra l'8 e il 12% dello spessore del nastro e uno spessore del materiale entro ±0,02 mm, l'anello finito si inserisce saldamente nella scanalatura senza gioco, ma rimane facile da rimuovere con una pinza per anelli elastici.
 Anelli elastici esterni DIN 471 per alberi con tolleranze di precisione Questi anelli di sicurezza esterni per alberi sono caratterizzati da un gioco di tranciatura preciso e da uno stretto controllo dello spessore del materiale, garantendo un posizionamento sicuro nelle scanalature pur rimanendo rimovibili con pinze standard. Adatto per ritenzione assiale in assemblaggi meccanici. Visualizza il prodotto →
Stampaggio a freddo vs. forgiatura a caldo, lavorazione meccanica e formatura del filo
La tabella seguente posiziona lo stampaggio a freddo rispetto alle tre alternative che un acquirente potrebbe valutare per la stessa geometria dell'anello di ritenzione.
La colonna delle tolleranze è il motivo principale per cui gli acquirenti di elementi di fissaggio di precisione scelgono lo stampaggio a freddo rispetto alla forgiatura a caldo: con una geometria comparabile, lo stampaggio a freddo mantiene la variazione dimensionale circa sei volte più stretta utilizzando una frazione dell'energia.
Indicatori nascosti che controllano la durata
Un disegno di disposizione generale elenca il diametro esterno e lo spessore, ma la lunga durata è determinata da alcuni valori che raramente compaiono nel disegno:
- Altezza della bava — mantenere uno spessore inferiore a 0,10 mm sul lato di rottura e chiedere che la bava sia rivolta lontano dalla superficie di contatto della scanalatura.
- Consistenza della durezza — entro ±3 HRC in tutto il lotto quando è specificato il trattamento termico; spread maggiori di solito significano caricamento instabile del forno o chimica dei nastri.
- Resistenza alla trazione — fissato in base alla qualità del materiale più l'incrudimento; il grafico seguente mostra i valori minimi tipici.
- Resistenza alla fatica — per le applicazioni dinamiche, richiedere la convalida oltre 100.000 cicli al carico di lavoro prima del rilascio della produzione.
La tabella seguente elenca le resistenze minime alla trazione per cinque gradi di materiale comunemente specificati per gli anelli elastici stampati:
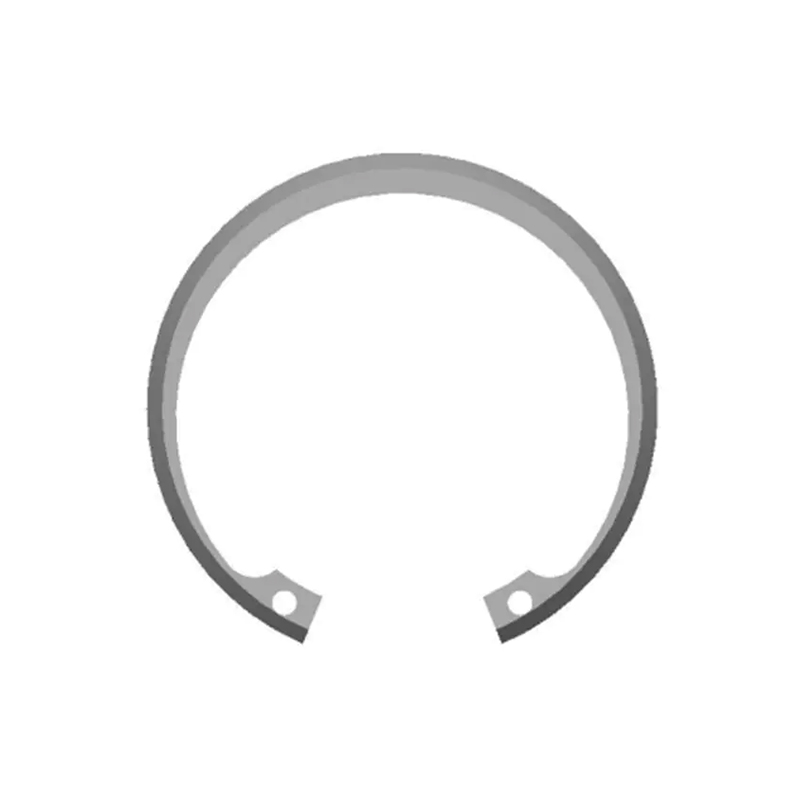
Le parti montate su foro si basano sugli stessi parametri. Gli anelli elastici interni metrici DIN 472 si bloccano in una scanalatura lavorata all'interno di un alloggiamento e la loro forza di tenuta dipende sia dalle dimensioni dell'anello che dalla tolleranza della larghezza della scanalatura. Se lo spessore del nastro in entrata varia, la durezza della zona di taglio cambia e l'anello potrebbe allentarsi sotto vibrazione.
 Anelli elastici interni metrici DIN 472 per scanalature forate Realizzati secondo gli standard metrici DIN 472, questi anelli elastici interni si bloccano nelle scanalature dell'alloggiamento lavorate per impedire il movimento assiale. La loro forza di tenuta si basa sulle precise dimensioni dell'anello e sulle tolleranze della larghezza della scanalatura, fondamentali per assemblaggi resistenti alle vibrazioni. Visualizza il prodotto →
Distribuzione industriale di viteria stampata a freddo
I programmi di produzione nel settore automobilistico, dell’energia eolica e delle macchine edili mostrano un chiaro modello di concentrazione. Il settore automobilistico consuma la maggior parte degli anelli di sicurezza stampati, perché ogni veicolo ne trasporta centinaia nelle trasmissioni, nei sistemi di sterzo, nei freni e nei meccanismi dei sedili. L’energia eolica è il segmento in più rapida crescita, in cui i componenti di ritenzione assiale proteggono gli investimenti di alto valore nella trasmissione.
I riduttori delle turbine eoliche utilizzano sempre più spesso rondelle elastiche Belleville per carichi elevati per mantenere i bulloni delle flange sotto precarico nonostante i carichi di flessione alternati. La norma DIN 2093 definisce le classi di carico e gli intervalli dimensionali per queste rondelle e lo stampaggio a freddo le produce in modo economico da acciaio per molle appositamente laminato. Le stesse rondelle compaiono nei sistemi di sospensione e nelle macchine edili pesanti, dove vibrazioni e urti fanno parte del normale funzionamento.
 Rondelle elastiche Belleville DIN 2093 ad alto carico Molle a disco conico conformi alla norma DIN 2093, progettate per mantenere il precarico della flangia sotto carichi alternati. Assorbono gli urti, compensano l'allentamento dei bulloni e sono ampiamente utilizzati nelle turbine eoliche, nei sistemi di sospensione e nelle attrezzature per carichi pesanti per connessioni bullonate affidabili. Visualizza il prodotto →
Lista di controllo in cinque fasi per l'approvvigionamento di elementi di fissaggio stampati a freddo
La sequenza seguente segue la logica di un vero e proprio progetto di approvvigionamento, dalla selezione degli standard all'ispezione in entrata. Ogni passaggio ha un'influenza diretta sulle prestazioni dell'assemblaggio finale.
Confermare la geometria standard e della scanalatura
Scegli tra DIN 471 (albero), DIN 472 (foro), DIN 984 (dente interno), DIN 2093 (Belleville) o un disegno personalizzato. Lo standard definisce anche le dimensioni della scanalatura nella parte accoppiata, quindi verificare la larghezza e la profondità della scanalatura prima di richiedere un preventivo.
Specificare la qualità del materiale
Gli acciai per molle come C67S, 65Mn e 51CrV4 offrono il miglior rapporto resistenza/costo per applicazioni dinamiche. I gradi inossidabili come SUS301 e SUS304 vengono scelti per la resistenza alla corrosione e il servizio ad alta temperatura, accettando una resistenza alla trazione inferiore.
Definire le tolleranze critiche e la direzione della bava
Indicare quale lato dell'anello è la faccia funzionale, orientare la bava lontano da esso e confermare l'altezza massima consentita della bava. Una parte stampata non viene lavorata; rendere la tolleranza realistica per il metodo di produzione.
Seleziona il trattamento superficiale
Le superfici oliate, fosfatate, zincate o passivate si adattano ciascuna a un ambiente diverso. La fosfatazione, ad esempio, fornisce un rivestimento di base che migliora anche la resistenza alla corrosione, mentre la zincatura è tipica delle posizioni sottoscocca delle automobili.
Pianificare l'ispezione in entrata
Concordare i livelli di campionamento, i test di durezza, i controlli del calibro e un test di adattamento della scanalatura con un albero o foro rappresentativo. In combinazione con lo smistamento ottico automatico del fornitore, questo chiude il ciclo prima che le parti raggiungano la catena di montaggio.
Se la tua parte non rientra nel catalogo standard, i team di ingegneri possono adattare geometria, materiale e rivestimento insieme a un produttore di stampi che gestisce un reparto dedicato parti stampate non standard personalizzate programma. Portare lo sviluppo all'interno della fabbrica di stampaggio evita di trasferire i problemi di tolleranza tra due diversi fornitori.
Mantenimento della qualità su una linea di stampaggio ad alto volume
Il divario tra un campione prototipo perfetto e un lotto di 500.000 pezzi è la parte più difficile da controllare dello stampaggio a freddo. L'usura dello stampo modifica il gioco di tranciatura, la durezza da bobina a bobina varia leggermente e il carico del forno di trattamento termico influisce sull'uniformità della durezza. Un risultato coerente richiede quindi più di un buon strumento: ha bisogno di un sistema di processi.
Un completamente linea di produzione integrata verticalmente - dalla laminazione di precisione e dalla realizzazione di stampi fino allo stampaggio, al trattamento termico, alla fosfatazione, alla pulizia a ultrasuoni e all'ispezione ottica automatica - mantiene tutte queste variabili all'interno di un unico ciclo. Il controllo statistico del processo tiene traccia delle dimensioni critiche ogni ora e una deriva al di fuori dei limiti di controllo arresta la linea prima che le parti difettose si moltiplichino.
Gli acquirenti si tutelano insistendo su tre cose: certificati dei materiali del fornitore di bobine, un rapporto di ispezione del primo articolo per ogni nuovo strumento o lotto di materiale e un sistema di tracciabilità che collega ciascun codice di lotto all'ordine di produzione. Un laboratorio di test interno accreditato, come il CNAS, elimina anche la maggior parte delle discussioni sui risultati di durezza e trazione dopo la spedizione.
Lo stampaggio a freddo rimane, in fondo, un processo semplice. Ma la differenza tra un anello che dura e uno che si rompe dopo poche migliaia di cicli di solito dipende dai parametri trattati in questo articolo: la qualità del materiale, il gioco degli utensili, le condizioni dei bordi e la disciplina del ciclo di qualità.