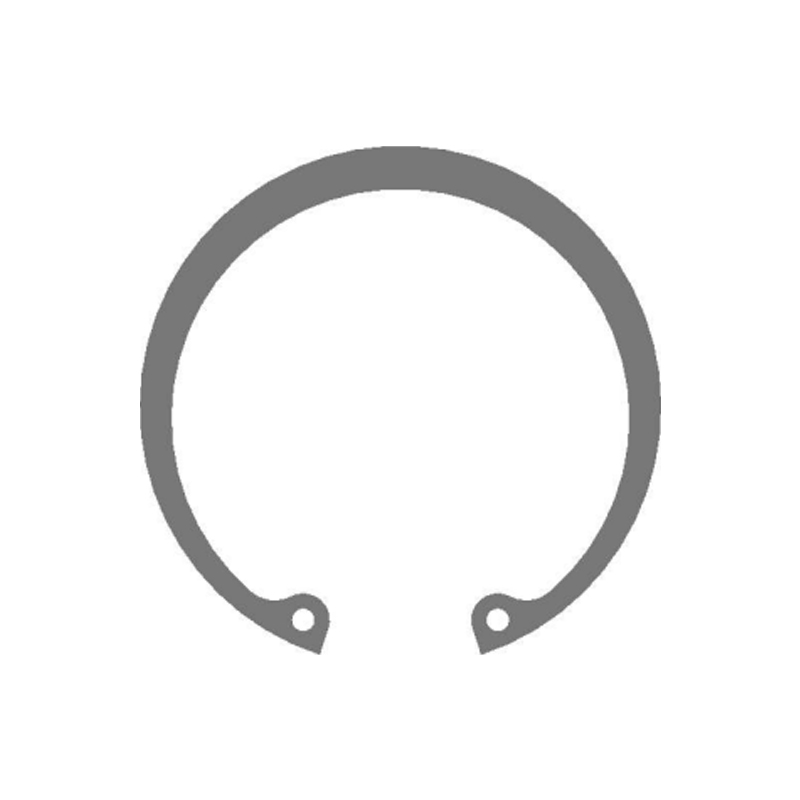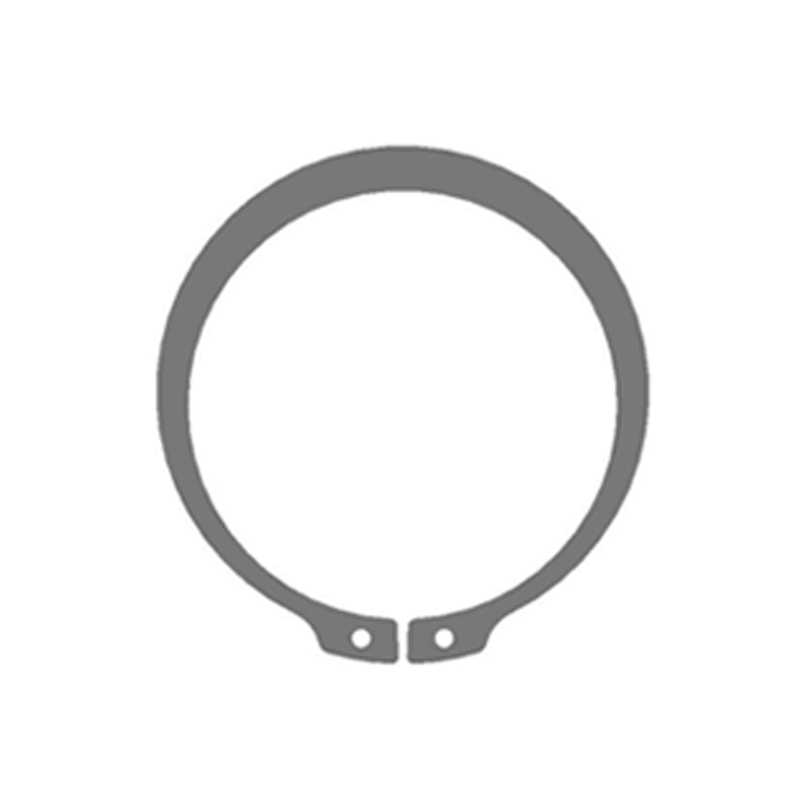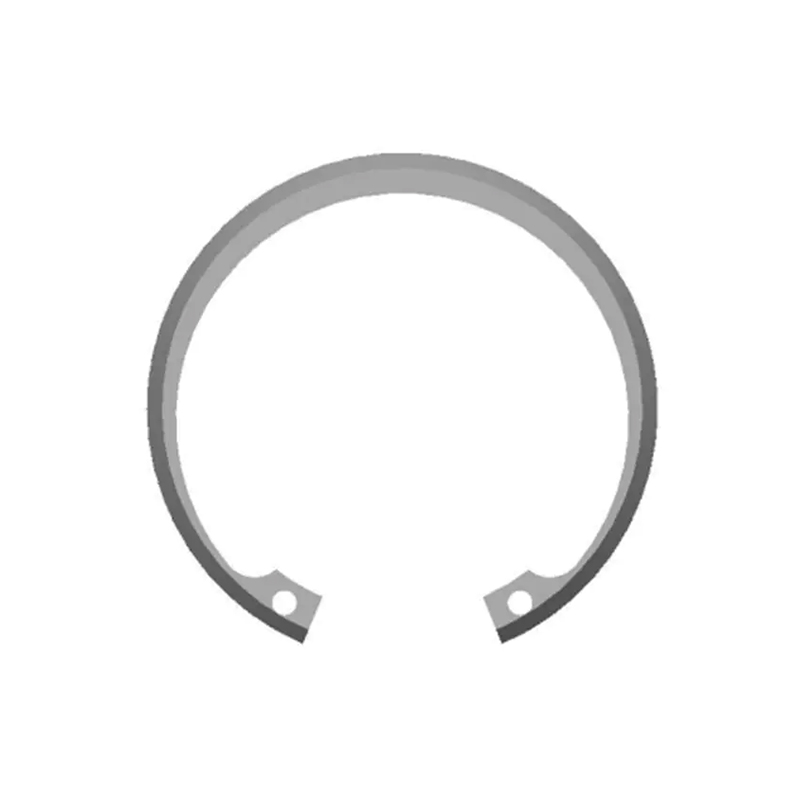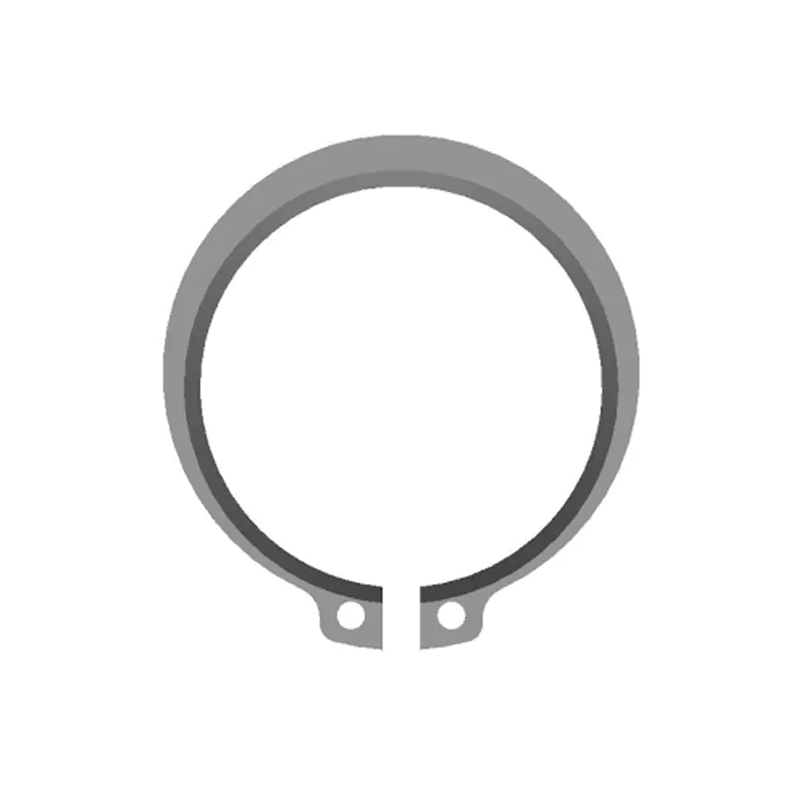
Un tecnico degli acquisti invia via e-mail lo stesso disegno dell'anello elastico DIN 471 a tre fornitori di stampi e riceve preventivi che differiscono del 40%. Il disegno è identico, il tonnellaggio della pressa è paragonabile e nessuna delle citazioni è un errore materiale. Il divario risiede nella linea del materiale che non è mai stata definita: un fornitore ha citato nastri da 65 Mn con tolleranza di spessore commerciale, uno ha citato 50CrV4 con uno stretto controllo della temperatura e un altro ha citato 301 inossidabile perché quella bobina era già in stock.
Su anelli di ritenuta assiali, rondelle elastiche e staffe stampate, la selezione del materiale determina il ritorno elastico, la durata a fatica, il comportamento alla corrosione e circa la metà del prezzo del pezzo. È una decisione ingegneristica che deve essere presa prima che la fustella venga tagliata, perché correggerla in un secondo momento significa nuovi strumenti, nuova approvazione del primo articolo e nuove date di consegna.
- L'acciaio per molle al carbonio 65Mn o SAE 1060/1070 copre la maggior parte dei compiti di ritenzione assiale DIN 471 e DIN 472 al costo della bobina più basso.
- Passare a 50CrV4 o SAE 6150 solo quando il giunto è sottoposto a carichi d'urto, conteggi di cicli elevati o necessita di una durezza superiore a HRC 47.
- L'acciaio inossidabile 301 o 304 risolve la corrosione, ma aggiunge dal 25 al 35% di ritorno elastico che deve essere progettato nello stampo, non corretto durante la pressa.
- Il solo nome della classe non definisce una parte. Lo stato d'animo, la tolleranza dello spessore e il limite della bava rientrano nell'ordine di acquisto.
Proprietà dei materiali che spostano effettivamente la parte
Quattro proprietà del nastro svolgono la maggior parte del lavoro in un programma di stampaggio di precisione. Il tonnellaggio della stampa raramente rappresenta un vincolo; la bobina è.
Carico di snervamento e ritorno elastico
Una striscia con resa di 1.400 MPa necessita di circa l'8-12% in più di piegatura rispetto a una striscia da 900 MPa per raggiungere lo stesso spazio libero. Questa cifra è incorporata nella geometria dello stampo e non è lasciata al giudizio dell'operatore.
Incrudimento del lavoro
L'austenitico 301 si indurisce man mano che si forma. Una fustella progressiva che esegue comodamente 304 potrebbe richiedere un gioco del punzone diverso e un avanzamento della striscia più lento quando si passa a 301 semiduro.
Tolleranza di temperamento e spessore
Su un anello elastico da 0,8 mm, uno spessore della bobina di più o meno 0,02 mm rispetto a più o meno 0,05 mm modifica in modo misurabile la forza radiale installata e moltiplica i disturbi di apertura dello spazio.
Condizioni dei bordi e delle bave
Una bava superiore al 5% dello spessore del materiale diventa causa di cricche da fatica su un albero vibrante. La sbavatura e il condizionamento dei bordi rientrano nel disegno, non in un accordo verbale.
I fornitori che controllano queste variabili sotto lo stesso tetto hanno un vantaggio, perché un cambiamento di temperamento può essere convalidato rispetto all'anello finito piuttosto che negoziato tra uno stabilimento di stampaggio, uno stampatore e un trattatore termico. A catena produttiva verticalmente integrata che include la laminazione delle materie prime, la realizzazione di stampi, lo stampaggio, il trattamento termico, la fosfatazione, la pulizia ad ultrasuoni e la selezione ottica automatizzata accorcia notevolmente il ciclo di feedback.
Materiali per stampaggio metalli di precisione a confronto
Cinque famiglie di materiali coprono la stragrande maggioranza degli elementi di fissaggio stampati di precisione, anelli di ritenzione e clip strutturali. Le cifre riportate di seguito sono intervalli di lavoro indicativi, non limiti di specifica, e ogni ordine deve essere confermato tramite un certificato di fabbrica.
La colonna dell'indice di costo è quella più spesso saltata durante la quotazione. Una bobina più economica del 40% può aggiungere più del 40% al costo totale se impone una seconda revisione dello stampo, un numero maggiore di scarti o una fase di rivestimento supplementare. Confronta il costo allo sbarco per pezzo accettato, non il costo per chilogrammo.
Le parti standard del catalogo come gli anelli elastici per albero DIN 471 e le rondelle Belleville per carico elevato DIN 2093 vengono normalmente specificate dalle prime due famiglie ed entrambe sono prodotte in grandi quantità in acciaio per molle al carbonio e legato.
 Fornitori di rondelle elastiche Belleville per carico elevato-DIN2093 Home Prodotti Rondelle elastiche Belleville Rondella elastica Belleville ad alto carico-DIN2093 Visualizza il prodotto →
Metriche nascoste: ritorno elastico, scarto e vita della morte
Il ritorno elastico è il numero più spesso sottovalutato in fase di quotazione. Utilizzando l'acciaio per molle al carbonio come riferimento di 100, il grafico seguente mostra come si comporta la stessa geometria nominale quando la striscia viene cambiata senza toccare l'utensile.
Indice di ritorno elastico relativo, 65Mn = 100
Altri due numeri compaiono raramente in una citazione. Innanzitutto, il tasso di scarto: uno stampo progressivo in acciaio al carbonio ben gestito mantiene tipicamente dall'1,5 al 2%, mentre uno stampo invariato passato all'acciaio inossidabile può variare dal 4 al 6% fino a quando i giochi e i raggi non vengono rivisti. In secondo luogo, l’intervallo di manutenzione dello stampo: i punzoni in metallo duro che utilizzano acciaio al carbonio possono durare 800.000 corse tra una riaffilatura e l’altra, mentre lo stesso utensile su acciaio inossidabile o bronzo spesso scende a circa 300.000.
Il rivestimento e il trattamento termico aggiungono un ulteriore livello di rischio nascosto. Comprensione come il trattamento termico e il rivestimento superficiale influiscono sulle proprietà degli anelli elastici stampati aiuta a evitare di specificare una finitura in zinco lucido su una parte la cui durezza è già superiore a 1.000 MPa senza una fase di riduzione dell'infragilimento da idrogeno.
Dove finisce ogni famiglia di materiali
Per quanto riguarda gli anelli di sicurezza, le rondelle e le parti strutturali stampate, la domanda è concentrata in un numero limitato di settori. La distribuzione seguente riflette i modelli di ordine tipici per i componenti di fissaggio assiale piuttosto che un singolo mix di clienti.
- Automotive, 42%.
- Energia eolica, 18%.
- Macchine edili, 14%.
- Macchinari industriali e altro, 26%.
Il settore automobilistico privilegia 65Mn e 50CrV4 nei gruppi di trasmissione e di cuscinetti delle ruote, dove il numero di cicli è elevato e la pressione sui costi è costante. Le applicazioni eoliche spingono verso l'acciaio legato e l'acciaio inossidabile perché l'accesso per la manutenzione è costoso e gli intervalli di manutenzione durano anni. Le attrezzature edili tollerano sezioni più spesse e rivestimenti più pesanti, mentre i macchinari industriali generali sono quelli in cui parti stampate, staffe e gabbie limite non standard sostituiscono i componenti lavorati a macchina con peso e costi inferiori.
Un flusso di lavoro di selezione e qualificazione in sei fasi
- Definire il carico e la durata del ciclo. La forza di ritenzione assiale, il livello di vibrazione, i cicli previsti e l'intervallo di temperatura operativa vengono prima di qualsiasi discussione sulla qualità.
- Correggere lo standard di interfaccia. DIN 471, DIN 472, DIN 983 o un disegno interno determinano le dimensioni della scanalatura e quindi il livello di sollecitazione installato.
- Scegli materiale e temperamento. Abbinare l'esposizione alla corrosione e il target di durezza, quindi specificare esplicitamente la tolleranza dello spessore e il limite della bava.
- Progetta lo stampo attorno al ritorno elastico. La piega eccessiva, il gioco e i raggi vengono impostati dalle proprietà effettive della striscia, non da una tabella generica.
- Convalidare con i primi articoli. Disposizione dimensionale, profilo di durezza e test di adattamento funzionale sull'albero o sul foro reale.
- Blocca il processo per il volume. Documentare il numero di colata, il ciclo di trattamento termico e la frequenza di ispezione prima dell'avvio.
Quando la geometria non rientra negli standard del catalogo, si applica lo stesso flusso di lavoro con un'aggiunta: il percorso di stampaggio stesso diventa una variabile di progettazione. Parti come staffe, spessori e gabbie limite vengono comunemente prodotte come stampaggi personalizzati in cui la qualità del materiale e la sequenza di formatura vengono sviluppate insieme.
 Fornitori di gabbie limite resistenti all'usura Casa Prodotti Parti di stampaggio non standard Gabbia limite resistente all'usura Visualizza il prodotto →
Manutenzione, tracciabilità e controlli di conformità
Le prestazioni dei materiali sul campo dipendono dalla documentazione e dalla manipolazione tanto quanto dalla chimica. I seguenti controlli prevengono la maggior parte delle controversie e delle restituzioni sul campo.
- Certificati di fabbrica secondo EN 10204 3.1 per ogni numero di colata, conservati insieme al lotto di produzione.
- Dichiarazioni RoHS e REACH per finiture placcate e fosfatate, rinnovate ad ogni cambio di processo.
- Test in nebbia salina secondo ISO 9227, in genere 96 ore per lo zinco trivalente e 480 ore o più per i gradi inossidabili.
- Riduzione dell'infragilimento da idrogeno entro quattro ore dalla placcatura per parti con resistenza alla trazione superiore a 1.000 MPa.
- Tracciabilità del lotto dalla bobina al cartone, supportata dall'etichettatura con codice a barre e dal controllo dell'inventario first-in-first-out.
- Ispezione in entrata che copre spessore, durezza, stato fisico e difetti superficiali prima che il coil raggiunga la pressa.
- Stoccaggio a secco e imballaggio VCI per acciaio al carbonio non placcato, poiché la ruggine sullo scaffale è un difetto di consegna anche quando la parte è corretta.
La selezione ottica automatizzata e i test finali sulle prestazioni chiudono il ciclo. Quando ogni anello viene ispezionato per verificare la presenza di spazi vuoti, planarità e crepe dopo il trattamento termico, le deviazioni del materiale vengono rilevate prima della spedizione anziché durante l'assemblaggio.
La scelta dei materiali per lo stampaggio dei metalli di precisione è un breve elenco di decisioni prese nel giusto ordine: standard e carico prima, qualità e stato secondo, tolleranze e finitura terza. I fornitori che riescono a mantenere tutte e tre le fasi all'interno di un unico sistema di qualità, dalla bobina al cartone selezionato, eliminano la fonte di variazione più comune negli anelli di ritenzione stampati e nelle parti stampate personalizzate. Se si porta sul tavolo la questione materiale prima che il dado sia tagliato, lo scarto del 40% tra le citazioni di solito si riduce a un unico numero difendibile.