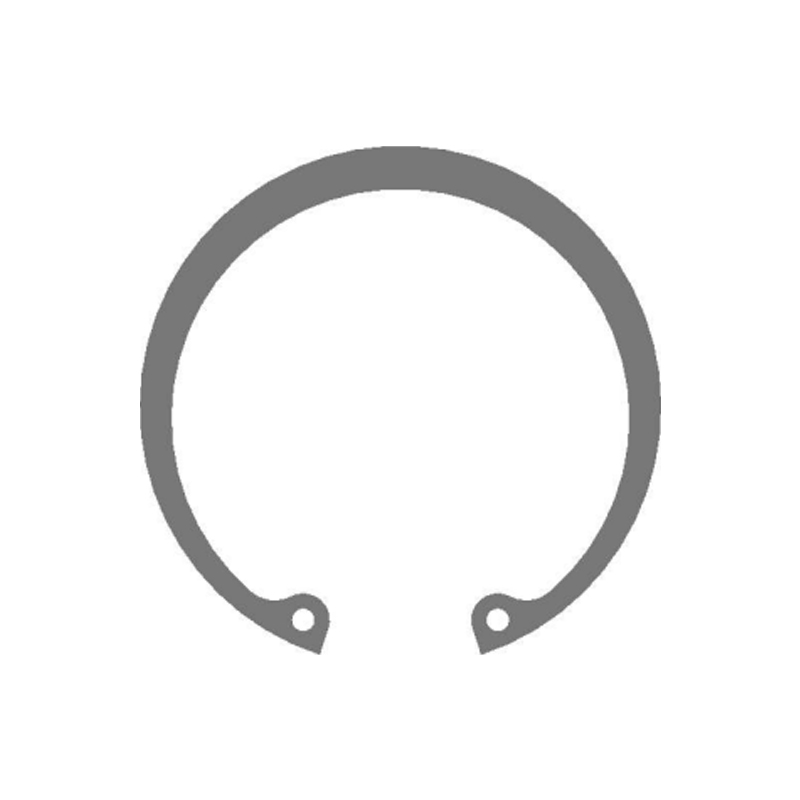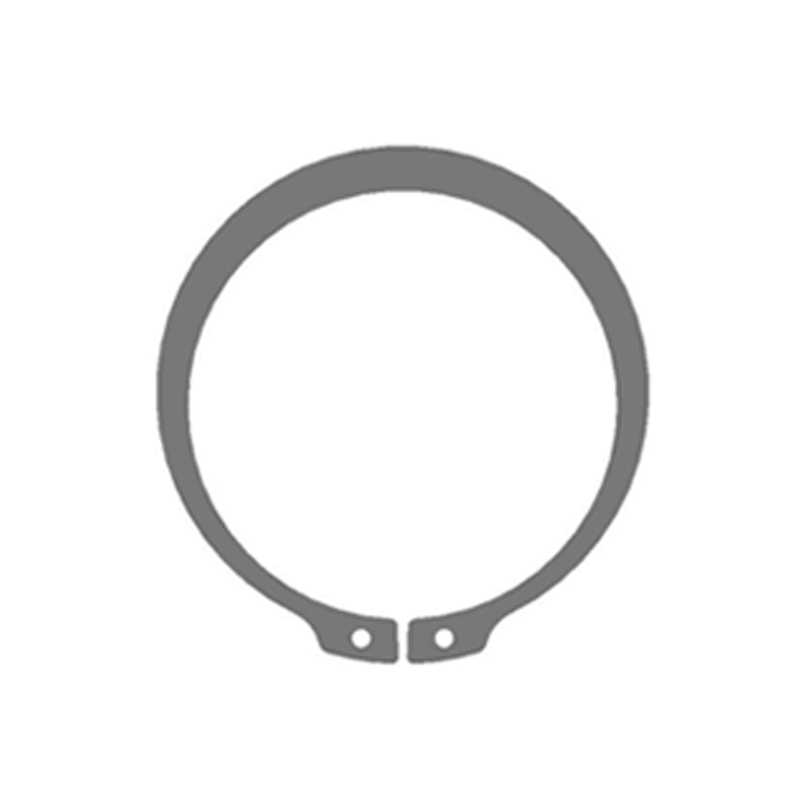
Arriva un disegno per un anello elastico DIN 471 con la scritta "finitura 2B" nel cartiglio. Il preventivo arriva rapidamente, le parti vengono spedite in tempo, quindi l'ispezione misura 0,6 µm Ra su un bordo tagliato e chiede perché la superficie non corrisponde più al campione approvato diciotto mesi fa. Niente è fallito. La specifica era semplicemente aperta a più di una lettura.
Ecco innanzitutto la conclusione: 2B è una finitura di laminazione sul nastro o sulla lamiera inox da cui si è partiti, non un trattamento applicato al pezzo finito. Descrive facce piatte e arrotolate – opache, non direzionali, leggermente riflettenti – e si ferma al primo ciclo di taglio, caduta o trattamento termico. Una stampa che dice "finitura 2B" dovrebbe invece dire "materiale fornito con finitura 2B", quindi definire separatamente come deve apparire l'elemento di fissaggio finito.
La versione breve
- 2B significa laminato a freddo, ricotto e decapato, quindi skin-passato - tipicamente 0,1–0,5 µm Ra, opaco, senza direzione della grana.
- È una condizione materiale, non una condizione parziale: i bordi tagliati, i raggi caduti e la tinta a caldo siedono tutti al di fuori di essa.
- 2B è la finitura a nastro in acciaio inossidabile più economica e più fornita; BA e N. 4 aggiungono costi e tempi di consegna allo stabilimento.
- Più liscio del 2D, quindi il rischio di corrosione interstiziale è inferiore, ma la passivazione post-fabbricazione decide comunque la durata di servizio.
Il resto di questo articolo illustra ciò a cui la designazione impegna effettivamente uno stabilimento, dove i numeri divergono e come scrivere un ordine di acquisto che sopravviva all'ispezione del primo articolo.
Il percorso del mulino dietro una superficie 2B
2B inizia come coil nero laminato a caldo. Il mulino lo ricotto e decapato per eliminare le incrostazioni e ricostruire lo strato passivo, lo lamina a freddo fino allo spessore finale, lo ricotte e lo decapa nuovamente, quindi applica un leggero passaggio di pelle - un rullo di rinvenimento con una riduzione di circa lo 0,5–1,5% - seguito dal livellamento della tensione. Quest'ultimo passaggio è ciò che separa il 2B dal 2D: stessa chimica, una superficie più piatta e leggermente più luminosa, con rugosità tipicamente nella banda Ra di 0,1–0,5 µm anziché 0,4–1,0 µm di un foglio 2D senza pelle.
Il risultato è un grigio opaco uniforme senza direzione visibile della fibra, il che è importante quando si annidano parti stampate su una bobina da 300 mm e si desidera che entrambe le estremità della striscia sembrino identiche. La striscia per stampaggio ha comunemente uno spessore di 0,3–3,0 mm e la designazione è definita in ASTM A480/A480M, EN 10088-2, JIS G4305 e GB/T 3280.
La pelle passa, non è lucida
Una riduzione della temperatura dello 0,5–1,5% appiattisce la superficie. Nessun abrasivo tocca la striscia in nessun punto del percorso.
Nessuna direzione delle venature
La rugosità non direzionale mantiene gli stampaggi annidati e le parti formate visivamente coerenti indipendentemente da come si trovano nella bobina.
Passivo dal mulino
La ricottura è seguita dal decapaggio, in modo che la bobina arrivi con uno strato passivo intatto, finché la tranciatura e il taglio non lo aprono.
2B vs 2D, BA e N. 4: Confronto sui numeri che contano
Quattro finiture dominano le specifiche dei nastri in acciaio inossidabile. Le differenze che influiscono su un anello elastico o una rondella sono la ruvidità, l'aspetto, il costo e il comportamento di ciascuno dopo la fabbricazione.
Per un dispositivo di fissaggio stampato il takeaway è stretto. Una volta che un pezzo è stato burattato, 2B e 2D si comportano in modo quasi identico in servizio, perché il mezzo di burattatura impone la propria ruvidità su ogni bordo. BA guadagna il suo premio solo dove il volto rimane visibile e non verniciato; N. 4 solo laddove l'aspetto spazzolato è un requisito di progettazione. Anelli elastici inossidabili nascosto all'interno dell'alloggiamento del cambio raramente giustifica l'uno o l'altro.
 Rondelle piatte DIN 988 per la distribuzione del carico Rondelle piane DIN 988 in acciaio al carbonio o inox, disponibili temprate o non temprate, con opzioni di spessore, dimensione e trattamento superficiale per la distribuzione del carico. Visualizza il prodotto →
Le variabili nascoste: Ra Spread, Gloss e Misura
Due bobine possono essere entrambe certificate 2B e avere comunque un aspetto diverso. La ruvidità della laminazione è un intervallo, non un punto: una bobina da 0,15 µm e una bobina da 0,45 µm riflettono la luce in modo diverso sulla stessa faccia stampata, e gli acquirenti se ne accorgono alla seconda consegna, non alla prima. La brillantezza a 60° è il controllo più veloce in officina per la deriva da lotto a lotto; una lettura dello stilo con un cut-off di 0,8 mm su tre posizioni sulla faccia piatta è sufficiente per ricevere una spedizione mista.
Questo è anche il punto in cui le note di disegno vanno storte. Scrivere "finitura 2B, Ra 0,2 max" specifica qualcosa di più stretto di quanto offre gran parte della gamma 2B e spinge silenziosamente il fornitore verso BA o un lotto rifiutato. La cosa peggiore è una nota sul trattamento termico. La riduzione dello stress a 400 °C lascia una tinta paglierina che deve essere rimossa mediante decapaggio prima che la parte possa essere chiamata di nuovo onestamente 2B: un passaggio facile da omettere e difficile da rilevare visivamente una volta imballate le parti.
Dove finiscono effettivamente gli elementi di fissaggio inossidabili 2B
Gli anelli elastici, le rondelle e le staffe stampate nella condizione 2B sono specificati laddove la superficie è funzionale anziché decorativa. Una distribuzione approssimativa tra i programmi tipici è simile alla seguente:
- 38% automobilistico — staffe di scarico, hardware dei freni, anelli di fissaggio nei gruppi di trasmissione.
- 22% di energia eolica — parti interne della gondola, hardware di imbardata e beccheggio, dove l'esposizione al cloruro determina il grado.
- 18% di costruzione — ancoraggi, accessori per casseforme, fissaggi strutturali a vista.
- 12% alimentari e chimici - dove la pulibilità supera l'apparenza.
- 10% industriale generale — pompe, valvole, protezioni macchine.
Lo schema è coerente: 2B viene scelto per la resistenza alla corrosione e il costo, non per l'aspetto. In un gruppo eolico o di costruzione, la finitura sta svolgendo un vero lavoro: una faccia più liscia trattiene meno detriti e offre meno siti di fessure rispetto al 2D, ma nessuno la vedrà mai una volta chiuso il giunto.
 Anelli elastici esterni per alberi DIN 471 Anelli di ritenuta esterni per il fissaggio assiale dell'albero, disponibili in acciaio al carbonio o inox con dimensioni DIN471 da 3 a 1000 mm e opzioni di trattamento superficiale. Visualizza il prodotto →
Sequenza di approvvigionamento: cinque controlli prima del rilascio dell'ordine di acquisto
1. Sposta il callout
Inserisci "2B" sulla riga del materiale, non sulla riga della parte finita, e aggiungi un requisito di aspetto separato per l'elemento di fissaggio consegnato.
2. Leggere il certificato della bobina
Dovrebbero essere riportati il grado, l'origine del mulino, la designazione della finitura e il numero di colata. Verificare l'equivalenza della norma EN 10088-2 con quella ASTM A480 prima di approvare un sostituto.
3. Proteggere la superficie durante il trasporto
La pellicola in PVC o la carta interfogliata fermano il disegno di graffio che sopravvive allo stampaggio e finisce come reclamo del cliente sulle rondelle visibili.
4. Definire la post-elaborazione
Burattare, sbavare e passivare secondo ASTM A967 o dichiarare esplicitamente che non è consentito alcun post-trattamento. Il silenzio qui è dove iniziano le controversie.
5. Approvare un campione fisico
Conservare una parte di riferimento e una lettura di glossa con il resoconto del primo articolo; Ra da solo non risolverà una discussione su cosa significhi "matte".
Il nostro flusso di stampaggio e trattamento superficiale copre la laminazione, il trattamento termico, la fosfatazione, la pulizia a ultrasuoni e lo smistamento ottico automatizzato, che è il luogo in cui vengono effettivamente risolte la maggior parte delle controversie sulla finitura: non nello stabilimento, ma sulla linea che gestisce successivamente il nastro.
 Anelli di sicurezza divisi personalizzati resistenti alla corrosione Anelli di sicurezza in due metà personalizzati non standard per alberi o fori, realizzati in acciaio inossidabile o altri materiali resistenti alla corrosione con geometria e trattamenti superficiali su misura. Visualizza il prodotto →
Manutenzione, pulizia e conformità
È facile convivere con una faccia 2B, a patto che nessuno la attacchi con la chimica sbagliata. Guida pratica che regge sul campo:
- Pulire con detergente delicato e acqua; sciacquare e asciugare. I disinfettanti a base di cloruro e la candeggina lasciano vaiolature che sembrano un difetto del materiale.
- Ispezionare periodicamente la colorazione del tè invece di attendere un rapporto di guasto; la colorazione è estetica, la vaiolatura no.
- Evita il contatto con l'acciaio al carbonio durante l'assemblaggio e lo stoccaggio: il ferro libero incorporato sconfigge la passivazione del laminatoio in poche settimane.
- Mantenere puliti i fluidi da taglio e i mezzi di rotolamento; una ciotola vibrante contaminata trasferirà il ferro attraverso un intero lotto.
Sulla documentazione, tre riferimenti coprono la maggior parte degli audit: EN 10088-2 o ASTM A480 per la designazione 2B stessa, ASTM A967 per la passivazione post-fabbricazione e ASTM A380 per la pulizia prima della manutenzione. I programmi di contatto alimentare aggiungono CE 1935/2004 e qualsiasi cliente europeo si aspetterà dichiarazioni RoHS e REACH legate al numero di calore, non a un certificato generico. La tracciabilità del lotto fino al coil è ciò che rende verificabile la richiesta di finitura due anni dopo la consegna.
2B è un buon valore predefinito e una scarsa promessa. Consideralo come la condizione della striscia che acquisti, scrivi un'aspettativa separata e misurabile per la parte che ricevi e specifica cosa succede alla superficie tra i due: burattatura, passivazione, protezione. Quel singolo cambiamento nel modo in cui è formulato il disegno impedisce la maggior parte degli argomenti che iniziano con una lettura della rugosità su un bordo tranciato.