Un disegno che dice solo "acciaio temprato e rinvenuto, 45-50 HRC" lascia aperte tre decisioni: quale grado di acciaio, quale temperatura di rinvenimento ha effettivamente mantenuto il fornitore e quanta parte del bordo funzionale può essere decarburata. Queste tre risposte decidono se un anello elastico esterno mantiene un cuscinetto in posizione per un decennio di vibrazioni o si rilassa silenziosamente nel primo intervallo di manutenzione.
La risposta breve: "indurito e temperato" descrive una sequenza, non una proprietà. L'indurimento austenizza l'acciaio a circa 800–900 ° C e lo tempra alla massima durezza; il rinvenimento subito dopo restituisce la tenacità ad un costo controllato in durezza. Per gli anelli di ritegno in acciaio per molle e le molle a disco, la maggior parte delle specifiche si attesta tra 42 e 52 HRC dopo la tempra nell'intervallo 300–450 °C: abbastanza duro da resistere alla brinellatura sotto spinta assiale, abbastanza duttile da sopravvivere all'installazione con pinze per anelli elastici.
Tutto ciò che segue è scritto dal lato dell'acquisto e del processo. Ciascuna sezione risponde a una domanda che un acquirente, un progettista o un tecnico della qualità dovrà eventualmente difendere in una riunione con il fornitore o in una segnalazione di guasto.
Indurimento e rinvenimento: cosa controlla effettivamente ogni passaggio
Il trattamento termico non è un'operazione. Si susseguono quattro fasi e ognuna ha la propria caratteristica modalità di fallimento. Confonderli è il motivo per cui due fornitori possono entrambi certificare 48 HRC e consegnare comunque parti che si comportano in modo completamente diverso sul campo.
Austenitizzazione, 800–900 °C
La temperatura e il tempo di immersione determinano la quantità di carbonio che entra nella soluzione. L'immersione lascia morbide sacche di ferrite che non si induriscono mai; un'ammollo eccessivo rende grossolana la grana e riduce la tenacità senza aggiungere forza. Gli acciai per molle come 65Mn e 50CrV4 tipicamente si collocano all'estremità superiore di questo intervallo.
Tempra
Tute petrolifere, gradi legati; l'acqua o il polimero sono adatti ai gradi di carbonio semplici come C67S. Il raffreddamento deve essere sufficientemente rapido da non individuare il naso della perlite e sufficientemente delicato da non rompere le sezioni sottili dell'anello. La distorsione si decide qui, non nel temperare.
Rinvenimento, tipicamente 300–500 ° C
Questa è la fase che definisce l'immobile consegnato. A metà dell'intervallo, circa 20 °C di temperatura di rinvenimento aumentano la durezza di 1–2 HRC. Conta anche il tempo di permanenza: una parte tirata appena raggiunta la temperatura non è la stessa cosa di una lasciata a bagno per un'ora.
Cottura post-impiattamento
Qualsiasi parte elettrolitica superiore a circa 32 HRC comporta un rischio di infragilimento da idrogeno. Una cottura a 190–230 °C, avviata entro poche ore dalla placcatura, è la mitigazione standard e rientra nell’ordine di acquisto, non in un presupposto.
La temperatura di rinvenimento imposta durezza, tenacità e stabilità
La tabella seguente è il riferimento più utile quando un disegno riporta solo una fascia di durezza. Mostra gli effetti di una variazione della temperatura di rinvenimento su un acciaio per molle con uno 0,6–0,8% di carbonio, raffreddato in olio da circa 850 °C.
La lettura pratica conta più dei numeri. Un anello elastico da 46–52 HRC e una molla a tazza da 40–46 HRC non sono lo stesso prodotto con documentazione diversa. L'anello elastico necessita di durezza superficiale per resistere all'azione raschiante della parete della cava; la molla a disco necessita di una temperatura di rinvenimento più elevata in modo che possa deviare milioni di cicli senza subire un cedimento permanente.
 Molla a disco conico DIN 2093 per carichi assiali Molla a disco conico per carichi assiali e mantenimento della pressione sulla flangia, con tabella dimensionale DIN 2093, acciai per molle e opzioni di trattamento superficiale. Visualizza il prodotto →
Gli standard definiscono la finestra, non il processo. DIN 471 e DIN 472 per gli anelli elastici e DIN 2093 per le molle a tazza definiscono ciascuno gli intervalli di durezza e la decarburazione consentita. Un fornitore che cita solo "45-50 HRC" sta citando un risultato senza una garanzia di processo alle spalle.
Gli indicatori che decidono la vita sul campo
La durezza è il numero stampato sul certificato. La vita a fatica è decisa da quattro cose che raramente appaiono su di essa.
- Decarburazione. Una pelle morbida e impoverita di carbonio sul bordo funzionale è la classica causa di rottura precoce dell'anello elastico. La buona pratica lo fissa a 0,02 mm sul bordo portante e lo controlla su una sezione lucida, non a occhio.
- Austenite trattenuta. Al di sopra del 5% circa, l'austenite si trasforma in martensite non temperata in servizio: l'anello cresce e l'adattamento cambia. Una seconda tempra o trattamento criogenico lo abbatte.
- Granulometria e contenuto di inclusioni. La grana fine (ASTM 7 o più fine) è ciò che consente a un anello da 48 HRC di sopravvivere al carico d'urto. La grana grossa proveniente da un bagno di austenitizzazione troppo caldo non risulta mai nel certificato di durezza.
- Qualità dei bordi. Gli anelli stampati portano una zona di taglio e una zona di frattura. Una bava o una microfessura sul bordo di trazione diventa il punto di inizio della fatica molto prima che la scanalatura si consumi.
Poiché queste variabili vengono impostate all'interno del forno e non durante l'ispezione finale, il percorso del processo conta più del solo certificato. Il nostro flusso produttivo interno mantiene la tranciatura, il trattamento termico, la fosfatazione e lo smistamento ottico automatizzato all'interno di un unico sistema di qualità, che è ciò che rende la ripetibilità della durezza da lotto a lotto verificabile anziché aneddotica.
Dove gli elementi di fissaggio temprati e rinvenuti svolgono il loro lavoro
Le parti indurite e rinvenute si concentrano laddove le vibrazioni e i cicli termici incontrano un giunto che deve rimanere stretto senza essere saldato.
Trasmissione e frenatura automobilistica: circa il 42%
Riduttori eolici e sistemi di beccheggio: circa il 22 %
Macchine edili e agricole: circa il 18%
Riduttori e pompe industriali: circa il 12%
Altri macchinari generali: circa il 6%
La suddivisione sopra riportata riflette il mix di quotazioni che vediamo piuttosto che uno studio di mercato, ma spiega uno schema. Gli anelli di sicurezza si trovano in cima all'elenco perché di solito sono la parte più economica in un assemblaggio costoso e quella il cui guasto causa il maggior numero di danni collaterali. Le applicazioni eoliche, in particolare, richiedono qualcosa di difficile da specificare solo in base alla durezza: 42–50 HRC, bassa decarburazione e una finitura al fosfato o lamellare di zinco che non infragilisca l'anello.
L'articolo più richiesto rimane l'anello liscio dell'albero, perché è il posizionatore assiale predefinito nella progettazione di riduttori, pompe e motori.
 Anelli elastici esterni DIN 471 per ritenzione assiale dell'albero Anelli elastici per albero per posizionamento assiale e controllo dello spostamento, con dimensioni DIN 471 fino a 1000 mm, acciaio al carbonio o inossidabile e opzioni di rivestimento. Visualizza il prodotto →
Specificazione e acquisto: un controllo in cinque fasi
La maggior parte delle controversie sulla durezza risalgono a un ordine di acquisto che indicava un numero e nient'altro. Cinque righe di specifiche eliminano quasi tutto questo rischio.
1. Dai un nome allo standard. DIN 471, DIN 472, DIN 2093 e i loro equivalenti fissano già intervalli di durezza, geometria della scanalatura e metodi di prova. Acquistare un numero standard rimuove la maggior parte degli argomenti prima che inizino.
2. Fornire una finestra e un metodo. Un intervallo come 44–50 HRC, oltre a un percorso di conversione dichiarato (HV1 convertito in HRC per sezioni sottili), evita la classica controversia in cui un anello da 1,2 mm si legge diversamente su un tester da banco.
3. Tappare la temperatura di rinvenimento. La dicitura "temprato non inferiore a 350 °C" impedisce al fornitore di raggiungere la durezza con un rinvenimento breve e a bassa temperatura che lascia la parte fragile durante il servizio.
4. Impostare la decarburazione e i limiti del tagliente. Una clausola nelle specifiche e un controllo all'ispezione in entrata rimuovono un'intera modalità di guasto dal registro dei rischi.
5. Richiedere la tracciabilità del lotto. Forno, lotto, tabella del trattamento termico, studio della durezza e registro della cottura della placcatura: i documenti che rendono difendibile un reclamo un anno dopo.
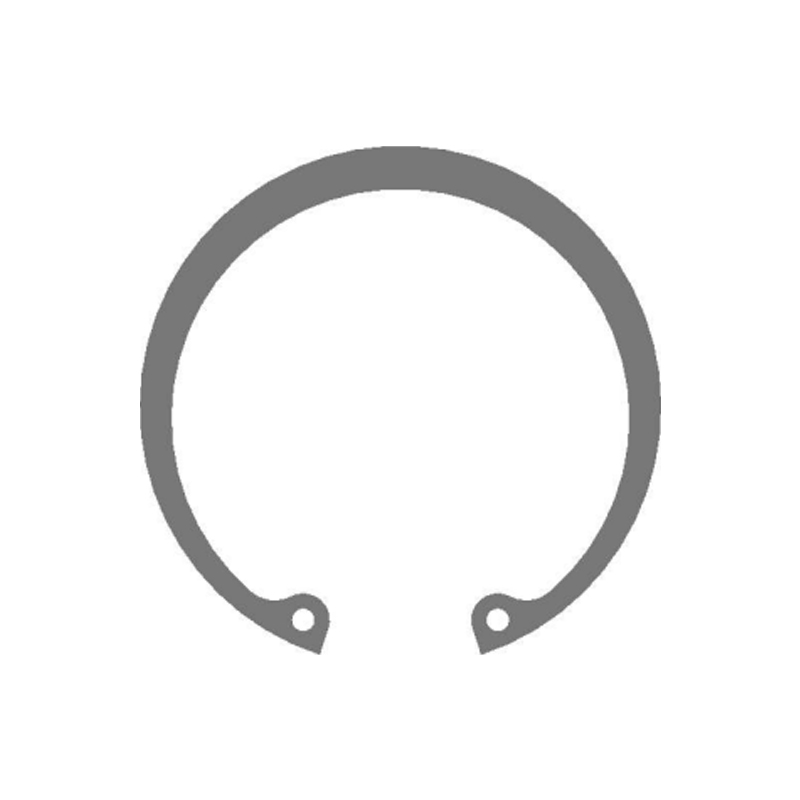 Anelli elastici interni metrici DIN 472 per la ritenzione del foro Anelli elastici interni per ritenzione assiale in fori lavorati, con dimensioni metriche DIN 472, acciaio al carbonio o inossidabile e scelte di trattamento superficiale. Visualizza il prodotto →
Laddove il disegno è speciale (un'aletta sfalsata, una larghezza della scanalatura non standard, una staffa che trattiene anche un cuscinetto), il lavoro relativo alle specifiche si sposta semplicemente prima. Il nostro stampaggio personalizzato e sviluppo di anelli Il percorso inizia con le dimensioni della scanalatura e il caso di carico piuttosto che con un numero di catalogo, che di solito è il modo più rapido per risolvere un problema di durezza a cui uno standard non risponde.
Manutenzione, riutilizzo e conformità
Le proprietà che rendono affidabili le parti temprate e rinvenute rendono anche le loro condizioni difficili da giudicare a occhio. Alcune regole mantengono onesti gli assemblaggi dopo la prima ricostruzione.
- Non riutilizzare un anello elastico o una molla a disco dopo la rimozione. Il rinvenimento che fornisce duttilità significa anche che un anello che è stato allargato una volta è stato ceduto una volta.
- Cercare la corrosione da sfregamento sulla parete della scanalatura ad ogni manutenzione. Un segno di lucidatura indica movimento, il che significa che la larghezza della scanalatura o lo spessore dell'anello sono fuori tolleranza.
- Conservare in archivio il registro della cottura post-placcatura per qualsiasi parte zincata superiore a 32 HRC. Se manca la documentazione, trattare il lotto come sospetto piuttosto che come accettabile.
- Legare le prove del rivestimento a metodi riconosciuti: nebbia salina secondo ISO 9227, screening dell'infragilimento da idrogeno secondo ISO 15330 o ASTM F1940 dove le specifiche del rivestimento lo richiedono.
- Inserisci i certificati dei materiali secondo EN 10204 3.1, la documentazione PPAP e una clausola di notifica di modifica nel contratto di fornitura, non in una cartella che nessuno apre.
Nelle catene di fornitura regolamentate (automotive secondo IATF 16949 o eolico secondo un accordo di qualità specifico per il cliente) il trattamento termico è normalmente trattato come un processo speciale che richiede operatori qualificati, forni calibrati e registrazione continua dei grafici. Gli acquirenti che richiedono la tabella del forno una volta, al primo ordine, tendono ad essere quelli che non devono mai eseguire un'indagine relativa al guasto in seguito.
L'acciaio temprato e rinvenuto è una risposta affidabile a una domanda specifica: come mantenere in posizione un componente sotto carico senza renderlo fragile? Rispondi con la qualità del materiale, un intervallo di rinvenimento, un limite di decarburazione e una cottura documentata, e la parte si comporterà come previsto. Rispondi solo con un numero di durezza e la prossima revisione del disegno verrà scritta da un rapporto di fallimento.