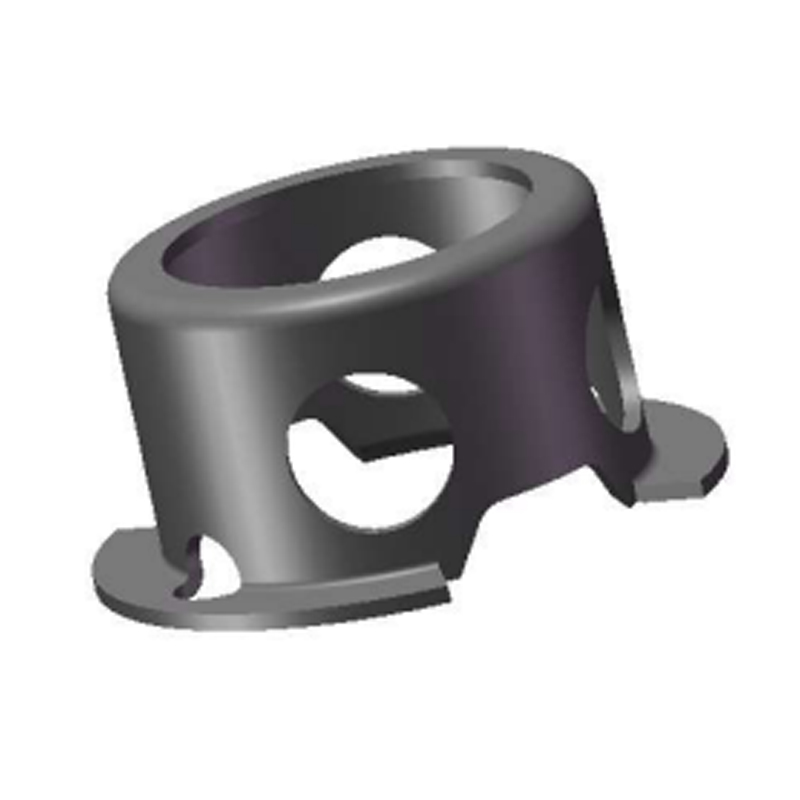
Un sito eolico costiero ha estratto un anello di sicurezza in acciaio dal foro di un cambio in alluminio dopo 14 mesi di servizio. L'anello elastico sembrava ancora nuovo. La scanalatura di alluminio dietro era ricoperta di polvere di ossido bianco, la parete della scanalatura misurava circa 0,1 mm in più e il cuscinetto che l'anello elastico doveva bloccare aveva già iniziato a muoversi assialmente. Non c'era niente di sbagliato nell'acciaio, ed è proprio per questo motivo che questa modalità di guasto sfugge ai piani di ispezione costruiti attorno al dispositivo di fissaggio.
La corrosione dell'acciaio inossidabile nell'alluminio è un risultato del progetto, non un difetto del materiale. Ovunque un anello elastico, un bullone, una rondella o una staffa in acciaio condividano una superficie umida contenente cloruro con l'alluminio, l'alluminio diventa l'anodo e cede il metallo per proteggere l'acciaio inossidabile. La domanda utile non è quale metallo sia migliore, ma quanto alluminio ci si può permettere di perdere, a quale interfaccia e per quanti anni di servizio.
La versione breve: l'alluminio è l'anodo, l'acciaio inossidabile è il catodo e il passaggio da 304 a 316L non cambia quasi nulla sulla velocità con cui soffre l'alluminio.
- Nell'acqua di mare, le leghe di alluminio si trovano vicino a -0,75 V rispetto a SCE mentre l'acciaio inossidabile 316 si trova vicino a -0,05 V, con un divario di circa 0,7 V.
- Una differenza di potenziale superiore a 0,25 V è considerata rischiosa in ambienti controllati e superiore a 0,5 V nel servizio marittimo.
- Il danno si ridimensiona con il rapporto dell'area catodo-anodo, il tempo di permanenza del cloruro e la geometria della fessura, non con il grado della lega sul disegno.
- La soluzione affidabile è un percorso elettrico interrotto, un drenaggio controllato o una parte sacrificale scelta deliberatamente.
Tre condizioni e perché l’alluminio perde sempre
Una cella galvanica necessita di tutti e tre i seguenti elementi contemporaneamente. Rimuovi uno qualsiasi di essi e l'alluminio sopravvive:
- Contatto metallico tra la parte inossidabile e la struttura in alluminio.
- Una differenza di potenziale abbastanza grande da pilotare corrente, circa da 0,6 a 0,7 V per l'acciaio inossidabile passivo rispetto all'alluminio in condizioni di cloruro.
- Una pellicola elettrolitica continua che collega entrambi i metalli: depositi di spruzzi marini, condensa, acqua di lavaggio e residui di sale antigelo sono tutti idonei.
L'alluminio si difende con uno strato di ossido da 2 a 4 nm che si riforma in pochi secondi in aria secca, motivo per cui gli assemblaggi in alluminio per interni con elementi di fissaggio in acciaio spesso durano decenni. Il cloruro attacca localmente: l'ossido si rompe a un certo punto, si apre un buco e la soluzione all'interno di quel buco può scendere a pH compreso tra 3 e 4 mentre la superficie circostante rimane passiva. La fossa continua a crescere verso l'interno anche quando la superficie visibile sembra ancora sana.
L'anodo è assegnato, non negoziato
L'alluminio si trova ben al di sotto dell'acciaio inossidabile nella serie galvanica. La corrente scorre dall'alluminio all'acciaio inossidabile, quindi l'alluminio perde massa indipendentemente da quale parte sia più grande.
Il rapporto dell'area imposta la velocità
Una piccola vite inossidabile in una grande piastra di alluminio distribuisce la perdita in modo sottile. Una grande piastra di acciaio che sostiene una piccola sporgenza di alluminio concentra la corrente in un minuscolo anodo e taglia una fossa profonda.
Le fessure mantengono viva la cellula
Le scanalature degli anelli elastici, le superfici delle rondelle e i giunti delle staffe intrappolano il cloruro e trattengono l'umidità molto più a lungo rispetto alle superfici aperte, limitando allo stesso tempo l'ossigeno.
Nei gruppi di anelli elastici e rondelle, le superfici vulnerabili sono strette e prevedibili: la parete della scanalatura in un foro di alluminio, la spalla dell'albero dietro un anello elastico esterno e la fascia di contatto sotto una rondella piatta o belleville. Questi punti sono i più difficili da ispezionare e i più facili da escludere dalle specifiche del rivestimento.

Opzioni di fissaggio e effetto di ciascuna scelta sull'alluminio
Il confronto seguente copre le scelte effettivamente specificate dai team di ingegneri per lo stesso giunto di alluminio in un ambiente contenente cloruro.
Una variabile che è facile trascurare: il trattamento termico e la finitura superficiale modificano il comportamento alla corrosione delle parti stampate più di quanto ammetta la maggior parte delle specifiche di acquisto. Un anello elastico in 316L passivato e uno non passivato possono comportarsi diversamente nella stessa scanalatura: il effetto del trattamento termico e del rivestimento superficiale sulla resistenza alla corrosione dell'anello elastico stampato vale la pena leggerlo prima di congelare un disegno.
La metrica nascosta: rapporto area catodo-anodo
La maggior parte delle specifiche si ferma a "usare l'acciaio inossidabile". La variabile che decide quanto profondo è il danno è quanta superficie inossidabile catodica è collegata elettricamente a quanto alluminio anodico.
L'indice sale ripidamente oltre 10:1. Questo è il motivo per cui una staffa inossidabile imbullonata su una piccola borchia in alluminio ha un design galvanico peggiore di un anello elastico inossidabile alloggiato in un grande alloggiamento in alluminio, anche se entrambi utilizzano lo stesso acciaio. Con l'anello elastico la perdita di metallo si distribuisce attorno alla scanalatura; con la staffa, la corrente si concentra e taglia una fossa nel giro di poche stagioni.
L'ambiente moltiplica tutto. Un assemblaggio per interni C2 può essere due ordini di grandezza più blando rispetto alla stessa geometria in un'installazione costiera C5-M e, se il giunto vede sale antigelo, presuppone che la cella sia attiva dal primo giorno.
Dove compaiono i giunti misti alluminio-inox
- Strutture automobilistiche e pacchi batteria: 34%
- Facciate di edifici e facciate continue: 22%
- Impianti eolici ed energetici: 18%
- Allestimenti marini e offshore: 14%
- Industria generale e HVAC: 12%
La suddivisione è indicativa, ma le differenze contano. I giunti del sottoscocca delle automobili subiscono danni da spruzzi e scheggiature; le attrezzature eoliche e offshore devono resistere a lunghi intervalli di manutenzione; le facciate e le facciate continue devono resistere per decenni senza alcun accesso realistico per la rilavorazione. Ogni caso cambia se si fa affidamento sull'isolamento, sul drenaggio o su un rivestimento sacrificale.

Una sequenza di selezione in cinque passaggi
Lavorateli in ordine, perché ogni passaggio cambia il valore di quello successivo.
- Classificare l'ambiente con ISO 9223 (da C1 a CX). Qualunque cosa a C3 o superiore, o qualsiasi esposizione al cloruro, dovrebbe essere trattata come una cella galvanica viva.
- Identificare quale parte è l'anodo e stimare il rapporto tra le aree catodo-anodo. Decidi in anticipo quale componente puoi permetterti di perdere.
- Interrompere o controllare il circuito: rondelle e manicotti isolanti in PA66-GF o PET, elementi di fissaggio rivestiti in PTFE, superfici di contatto in alluminio anodizzato e sigillato o uno spessore isolante incollato.
- Specificare il metallo e la finitura: 316L (A4) con passivazione ASTM A967 dove è presente cloruro, oppure zincatura-nichel dove è accettabile una parte in acciaio placcato. Mantenere il ferro libero dalle superfici in alluminio utilizzando strumenti inossidabili dedicati e postazioni di lavoro pulite.
- Dimostralo in un armadio: nebbia salina neutra ISO 9227 a 720 ore come riferimento, test ciclici VDA 233-102 per programmi automobilistici, quindi controlla il mantenimento della coppia e l'usura delle scanalature sui gruppi smontati.
Laddove le parti standard del catalogo non si adattano alla geometria del giunto, lo stampaggio e la formatura personalizzati rappresentano solitamente il percorso più economico rispetto alla riprogettazione dell'alloggiamento. Dongbo Fastener funziona sviluppo di anelli elastici personalizzati e stampaggio dall'utensileria alla finitura, che consente di risolvere la geometria di isolamento e la funzione di ritenzione in un unico componente anziché in una pila di rondelle sciolte.

Manutenzione, pulizia e conformità
- Pulizia: mantenere le soluzioni di lavaggio a pH neutro, circa da 5 a 8. La soda caustica dissolve lo strato di ossido di alluminio, i detergenti a base di cloruro lasciano in posizione la chimica dei pozzi e la lana d'acciaio trasferisce il ferro libero sulla superficie.
- Ispezione: sui siti C4 e C5, controllare annualmente ogni punto di contatto di metalli diversi per individuare fioritura di ossido bianco, macchie sull'acciaio inossidabile e perdita di coppia. Le dimensioni delle pareti della scanalatura sono il primo indicatore concreto di problemi.
- Documentazione: ASTM G82 per la selezione delle serie galvaniche, EN 1999-1-1 per strutture in alluminio, ISO 9223 per la classe di corrosività, ASTM A967 per la passivazione, ISO 9227 e VDA 233-102 per le prove di prova.
- Tracciabilità: i registri dei lotti che collegano il trattamento termico e la finitura superficiale a ciascun lotto di produzione sono ciò che consente di risalire a un reclamo di corrosione a uno specifico cambiamento di processo invece di tirare a indovinare.
La conclusione pratica è semplice. Scegli il grado inossidabile per la sopravvivenza dell'elemento di fissaggio e scegli l'isolamento, il drenaggio e la finitura per la sopravvivenza dell'alluminio. Il processo di produzione e finitura controllato dietro il pezzo c'è ciò che fa la differenza in servizio, non il nome della lega sul certificato.